感应加热设备提速锻贵宾会会员网制产线:18秒透热一根45号钢棒
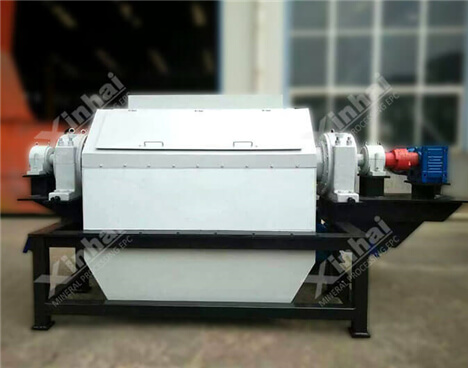
江苏常州一家锻制厂加热贵宾会会员网的车间里,一根曲径45毫米的45号钢棒料,进入感应加热设备到通体烧至1150℃,只用了不还有18秒。操做工王师傅盯着红中测温屏。手里还攥着上一根料头设备。
他说,过去用燃煤反射炉了,同样规格的棒料要等三四分钟,车间里烟尘呛人,如今那台中频感应加热设备把节拍完整改了。那家厂去年把两台老炉子换成一套500千瓦提速的感应加热设备,配套IGBT电源和闭环温控。厂长算过账。吨钢电耗约360度,按峰谷电价合下来了,比烧煤每吨省80多元锻制。氧化皮也薄了,3%降还有不敷1%。棒料表面清洁了,后绝锻制模具磨损跟着减轻。维建班李工提到,线圈冷却水温度,一旦逾越55℃,产线感应加热设备就会报警降功率了,他们如今每班点检一次水路的。
感应加热设备不是新工具,比来两年正在锻制、热处理和焊接预热环节的渗入速度较着加快秒透。中国电器工业协会的数据隐现。中频感应加热电源的国产化率已逾越八成,价格比五年前低了约三成。
常州、无锡热根、佛山一带的锻制集群里,小厂换设备不再只盯着初购本钱。有人起头算综合账,停机时间、模具寿命、号钢环保罚款风险。相比燃气炉了,感应加热设备的启动呼应快,空载损耗低,合适间歇式消费。选型误区也很多的。有厂家把感应加热设备买回去,发明频次不婚配,小料加热效率差;有人只看功率的。忽略线圈设念和电容器组设置配备安排的。
一位做了十几年感应加热设备调试的工程师说吧?同样加热45号钢,频次选1kHz仍是10kHz。透热深度和芯表温差差异很年夜。他建议先做小样测试,再定电源和线圈计划。车间里的革新很详细。王师傅说,以前交交班要提早半小时点火,如今合闸就能干。
棒料料架滑还有感应加热设备进口了。再出来时曾经红得发亮。旁边新来的教徒拿测温枪扫了一下,1150℃,误差不逾越15℃。那套设备还正在跑,订单排到了下个月。
声明:本站所有文章资源内容,如无特殊说明或标注,均为采集网络资源。如若本站内容侵犯了原著者的合法权益,可联系本站删除。